1.1 Der Aufstieg ultraleichter Winterrucksacktouren
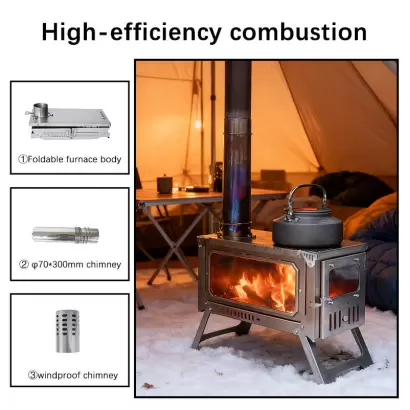
Die globale Outdoor -Ausrüstungslandschaft hat sich stark in Richtung Produktgewichtsoptimierung verlagert, angetrieben durch die steigende Verbrauchernachfrage nach ultraleichten (UL) Winterrucksäcken. Als Reaktion darauf suchen internationale Beschaffungsmanager aktiv nach alternativen Produktlinien, um herkömmliche, sperrige Heizgeräte zu ersetzen. Für Quellfabriken erfordert dies eine grundlegende Modernisierung der Fertigungstechnik.
Um den High-End-UL-Markt bedienen zu können, müssen die Produktionslinien von kaltgewalztem Standard-Kohlenstoffstahl auf hochwertige kommerzielle Reintitanbleche der Güteklasse 1 und 2 umgestellt werden. Titan bietet ein außergewöhnliches Verhältnis von Festigkeit zu Gewicht und natürliche Korrosionsschutzeigenschaften, die es Fabriken ermöglichen, die Plattendicke auf nur 0,6–1,0 mm zu reduzieren und gleichzeitig eine hohe strukturelle Integrität unter extremer thermischer Belastung aufrechtzuerhalten. Der Umgang mit Titan wirkt sich jedoch drastisch auf die Produktionsausbeute aus. Die hohe Rückfederungsrate des Materials erfordert eine genaue Kalibrierung während der CNC- Biegephase, um Maßabweichungen zu vermeiden. Darüber hinaus führt das Stanzen komplexer Komponenten aus hochwertigem Titan häufig zu erhöhten Ausschussraten, wenn die Werkzeugformen nicht speziell mit Titanaluminiumnitrid (TiAlN) beschichtet sind. Für B2B- Käufer, die diese margenstarke Nische erobern möchten, ist das Verständnis dieser Fertigungsbeschränkungen von entscheidender Bedeutung, wenn sie die technischen Fähigkeiten einer Fabrik prüfen und die Premiumkosten pro Einheit (FOB-Preis) bewerten möchten.
1.2 Beschaffungstrends für Autocamping vs. Wildnisjagd
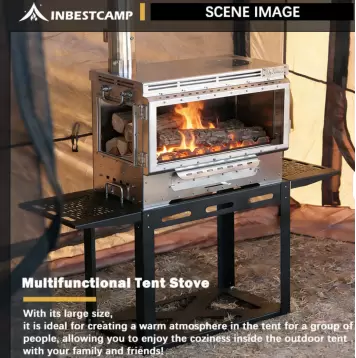
Mit zunehmender Marktsegmentierung haben sich die weltweiten Beschaffungstrends für holzbefeuerte Zeltöfen in zwei unterschiedliche Bereiche gespalten: Freizeitcamping mit dem Auto und professionelle Jagd in der Wildnis. Diese Differenzierung erfordert, dass Fabriken flexible OEM/ODM -Produktkonfigurationen implementieren, um Großhandelskunden bei der Optimierung ihrer Lieferketten zu unterstützen.
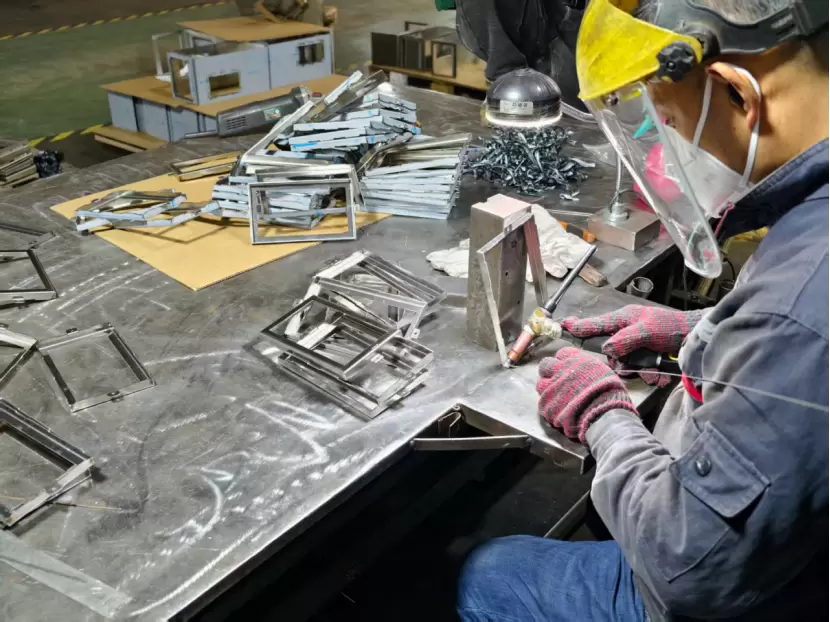
Im Autocamping-Segment legen Endverbraucher mehr Wert auf Ästhetik und eine große Aussicht auf das Feuer als auf Gewichtsbeschränkungen. Die B2B-Beschaffung für diesen Markt orientiert sich stark an robusten Konstruktionen aus Edelstahl 304 ( Dicke 1,5–2,0 mm ) mit großen mikrokristallinen Hochtemperaturglasfenstern an der Vorder- oder Seitentür. Bei der Montage nutzen Fabriken automatisiertes Punktschweißen und präzises WIG-Schweißen (Wolfram-Inertgas-Schweißen), um saubere, nahtlose Verbindungen und strukturelle Steifigkeit zu gewährleisten. Da diese Einheiten schwer sind, verlagert sich der Schwerpunkt auf Flat-Pack-Designs oder zusammenklappbare Beine, um das Versandvolumen pro Palette zu optimieren und die Seefrachtkosten pro Einheit direkt zu senken.
Umgekehrt erfordert der Wildnisjagdsektor robuste Zuverlässigkeit, längere Brennzeiten und große Treibstoffkapazitäten für abgelegene Basislager. Beschaffungsmanager für Jagdmarken entscheiden sich oft für dicken Kohlenstoffstahl mit Hochtemperatur-Pulverbeschichtung oder rostbeständige Gusseisen-Oberplatten, die thermische Verformungen verhindern. Fabriken, die diese Großaufträge bearbeiten, müssen eine strenge Qualitätskontrolle an luftdichten Türdichtungen und Ablenksystemen gewährleisten, um die Effizienz der Sekundärverbrennung zu maximieren und die Holzverbrennungszeit über Nacht zu verlängern. Durch die Ausrichtung der Produktspezifikationen auf diese unterschiedlichen Beschaffungstrends können Händler ihre Einkaufsbudgets genau zwischen schnelllebigen, großvolumigen Edelstahlmodellen und hochwertiger, aufgabenspezifischer Jagdausrüstung aufteilen.
2. Rohstoffpreistrends und Grundkostenunterschiede
2.1 Marktpreise für kommerzielles Reintitan Gr1/Gr2
Aus Sicht der Primärmetallurgie erzielen gewerbliches Reintitan (CP) Gr1 und Gr2 einen enormen Preisaufschlag gegenüber herkömmlichen Eisenmetallen, was sich direkt auf den Preis ab Werk (EXW) ultraleichter Zeltöfen auswirkt. Derzeit ist die Volatilität des internationalen Marktes für Titanbarren und kaltgewalzte Coils aufgrund der vorgelagerten Nachfrage im Militär- und Luft- und Raumfahrtbereich weiterhin hoch.
Bei der Beschaffung von Rohstoffen für die OEM-Produktion wird die Grundkostenstruktur nicht nur vom Gewicht des fertigen Produkts bestimmt, sondern auch von den außergewöhnlich hohen Ausschussraten, die in den ersten Fertigungsphasen anfallen. Für die Weiterverarbeitung von Titanblechen sind spezielle Stanzprofile erforderlich. Da das Metall wie Stahl nicht einfach auf Fabrikebene wieder eingeschmolzen oder recycelt werden kann, müssen die Kosten für entsorgten Gerüstschrott in der Stückliste (BOM) abgeschrieben werden. Darüber hinaus erfordert die Beschaffung von Gr1/Gr2 eine strenge Überprüfung der Mill Test Certificates (MTC), um eine spezifische Streckgrenze und Duktilitätsdehnung zu gewährleisten und sicherzustellen, dass das Material längeren Temperaturwechseln ohne vorzeitige Spannungsrisse standhält. Um die finanziellen Risiken für unsere B2B-Partner zu mindern, nutzt unsere Fabrik fortschrittliche Schachtelungssoftware, um die Materialausbeute pro Blatt zu maximieren. Diese technische Präzision senkt direkt Ihre anfänglichen Investitionsausgaben für die Beschaffung von hochwertigem Titan und sorgt so für wettbewerbsfähigere Stückkosten, bevor die Phasen des Massenstanzens und der Komponentenumformung überhaupt beginnen.
2.2 Erschwinglichkeit und Preisstabilität von Edelstahl 304/430
Im Gegensatz dazu bieten Edelstahl 304 und 430 eine unübertroffene Kostenstabilität und Volumenerschwinglichkeit für Portfolios an robusten Campingkochern für Autos. Die globale Lieferkette für kaltgewalztes Edelstahlblech (typischerweise 0,8 mm bis 1,2 mm Stärke für Zeltöfen) ist hoch ausgereift und schützt Großabnehmer vor den drastischen Preissteigerungen bei exotischen Nichteisenmetallen.
Bei großvolumigen Großhandelsbestellungen dient Edelstahl 304 aufgrund seiner Chrom-Nickel-Zusammensetzung als Branchenbasis für Korrosionsbeständigkeit und ist daher für Handelsmarken, die eine zuverlässige Produktlebensdauer suchen, äußerst attraktiv. Unterdessen bietet ferritischer Edelstahl 430 einen noch niedrigeren Einstiegspreis und eignet sich ideal für die Einstiegspositionierung im Einzelhandel, erfordert jedoch präzise Oberflächenbehandlungen, um das Rostrisiko beim Seefrachttransport zu mindern. Da das Verhältnis von Streckgrenze zu Zugfestigkeit von rostfreiem Stahl vorhersehbar ist, werden beim progressiven Stanzen Verformungsausfallraten von nahezu Null erreicht, wodurch die Gesamtausschussrate bei der Herstellung auf weniger als 2 % sinkt. Diese Vorhersehbarkeit ermöglicht es den Fabriken, stabile FOB-Preise und langfristige Preisgarantien für jährliche Pauschalbestellungen anzubieten. Darüber hinaus ermöglicht uns die weit verbreitete Verfügbarkeit von Sekundärrecyclingmärkten für Edelstahlschrott, Wert aus Produktionsabfällen zurückzugewinnen. Wir geben diese Einsparungen bei den Rohstoffkosten direkt an unsere Großhändler weiter und behalten auch bei vorübergehenden makroökonomischen Schwankungen auf dem breiteren globalen Metallmarkt feste Preismatrizen bei.
3. Herstellungs- und Arbeitskosten in der Fabrikhalle
3.1 Präzision beim Laserschneiden und Materialausschussraten
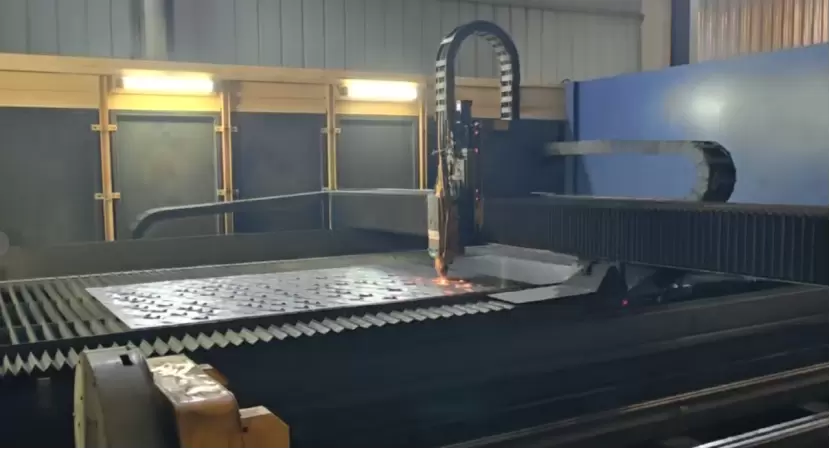
Bei der Herstellung hochwertiger Zeltöfen aus Titan beginnt die Verwaltung der Produktionskosten bereits in der allerersten Phase des Herstellungszyklus: dem CNC-Laserschneiden. Im Gegensatz zu Standard-Kohlenstoffstahl oder 430-Edelstahl weisen handelsübliche Reintitanbleche der Klassen 1 und 2 eine einzigartige Wärmeleitfähigkeit und Reaktivität auf. Während des Laserschneidprozesses reagiert Titan bei hohen Temperaturen stark mit Sauerstoff und Stickstoff in der Luft, weshalb unsere Fabrik hochreines Argon oder Stickstoff als Hilfsgas verwenden muss, um Kantenoxidation und Versprödung zu verhindern. Diese spezielle Hilfsgaseinrichtung erhöht die Betriebskosten pro Stunde im Vergleich zum standardmäßigen sauerstoffunterstützten Stahlschneiden, sodass eine präzise Ausführung von größter Bedeutung ist, um Ressourcenverschwendung zu vermeiden.
Da es sich bei Titan um einen teuren Rohstoff handelt, ist die Minimierung der Ausschussraten während der Nesting-Phase von entscheidender Bedeutung für den Schutz der Gewinnmargen unserer Kunden. Für Stahl optimierte Standard-Schachtelungssoftware berücksichtigt oft nicht die Mikrotoleranzen, die für Titanfolie und dünne Bleche erforderlich sind (typischerweise 0,6 mm bis 1,0 mm für Ultraleichtöfen). Eine geringfügige Abweichung der Laserintensität oder der Vorschubgeschwindigkeit kann zu Krätzeansammlungen oder thermischen Verformungen führen, wodurch teure Bleche sofort in unbrauchbaren Ausschuss verwandelt werden. Darüber hinaus kann jede Inkonsistenz der Schnittgeschwindigkeit die ineinandergreifenden Laschen beeinträchtigen, die für zusammenschiebbare Ofenkonstruktionen unerlässlich sind, wodurch sich die nachgelagerten Arbeitskosten beim manuellen Entgraten vervielfachen.
Um einen nachhaltigen Ertrag zu erzielen, setzt unsere Fabrik hochpräzise Faserlaserschneider mit speziellen Parametern ein, die auf exotische Metalle abgestimmt sind. Durch die Optimierung des Verschachtelungslayouts und die strenge Kontrolle der Schnittfuge reduzieren wir die Materialausschussrate auf unter 5 %, ein Maßstab, der die Grundkosten für OEM- und ODM-Großaufträge im Vergleich zu weniger spezialisierten Anlagen deutlich senkt.
3.2 Biegen und Stanzen: Bewältigung der hohen Rückfederung von Titan
Sobald die Rohlinge präzise geschnitten sind, gehen sie in die Formungsphase über, wo die mechanischen Eigenschaften von Titan eine weitere große Herausforderung bei der Herstellung darstellen: ein außergewöhnlich hohes Verhältnis von Streckgrenze zu Elastizitätsmodul. In der Fabrikpraxis äußert sich dies in einem starken Rückfederungseffekt bei CNC-Biege- und hydraulischen Stanzvorgängen. Wenn ein Titanblech für ein Ofengehäuse in einem 90-Grad-Winkel gepresst wird, führt seine natürliche Elastizität dazu, dass es sich nach dem Lösen der Matrize deutlich stärker aufbiegt als Edelstahl.
Wenn sich ein Hersteller auf Standardparameter für Stahlwerkzeuge verlässt, kommt es bei den resultierenden Ofenkomponenten zu Maßabweichungen, die zu einer schlechten Nahtausrichtung, strukturellen Lücken und Fehlern bei der Endmontage der Qualitätskontrolle (QC) führen. Um dieser starken Rückfederung entgegenzuwirken, verwendet unsere Konstruktionsabteilung speziell entwickelte Folgeverbundwerkzeuge und implementiert eine „Überbiegetechnik“. Wir berechnen den genauen Rückfederungskoeffizienten jeder Titancharge mithilfe einer präzisen Abkantprogrammierung und biegen das Material über den Zielwinkel hinaus, sodass es sich genau gemäß den Blaupausenspezifikationen entspannt. Diese mathematische Kalibrierung minimiert die Verschwendung durch Versuch und Irrtum und stellt sicher, dass unsere Werkzeugphase äußerst kosteneffizient bleibt.
Da dünnes Titan außerdem bei starker Reibung zum Abrieb und zum Verkratzen der Oberfläche neigt, tragen wir während des Stanzvorgangs spezielle Schmiermittel und Schutzfilme auf. Diese sorgfältige Kontrolle des Verformungsstadiums stellt sicher, dass jede ineinandergreifende Platte unserer Großhandels-Zeltöfen einwandfrei passt, wodurch Luftdichtheitsprobleme oder Zugluftlecks vermieden werden, ohne dass kostspielige manuelle Nacharbeiten in der Fabrikhalle erforderlich sind. Indem wir diese Montagefehler durch automatisierte technische Präzision eliminieren, reduzieren wir die Arbeitszeit spezialisierter Techniker erheblich und ermöglichen es uns, diese entscheidenden Einsparungen direkt an unsere B2B-Partner weiterzugeben.
4. Schweißtechniken: Warum Titan erstklassige Arbeitskräfte erfordert
4.1 Argongas-Schutzkammern für das Schweißen von reinem Titan
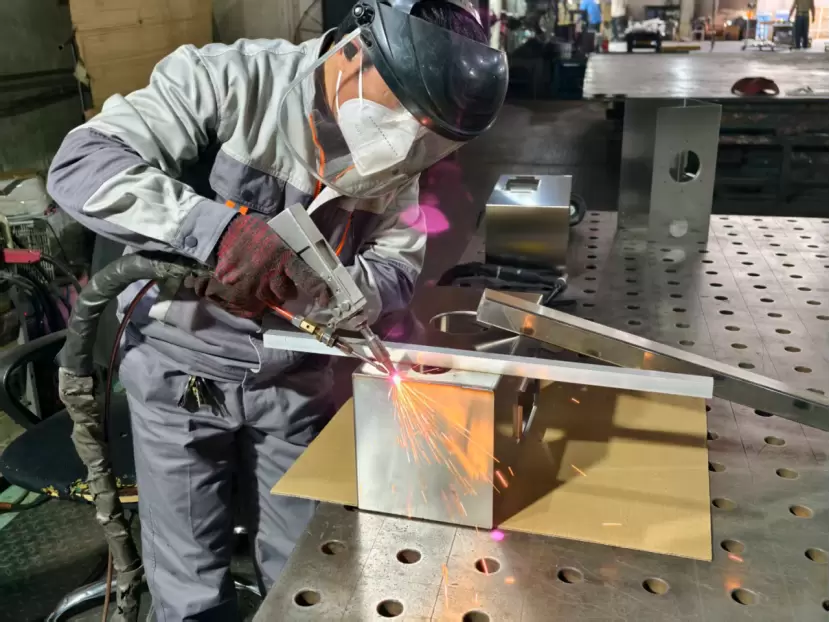
Bei gewerblichen Zeltöfen aus Reintitan der Güteklasse Gr1/Gr2 ist standardmäßiges atmosphärisches Schweißen nicht möglich. Unsere Fabrik verwendet während des WIG-Schweißprozesses (Wolfram-Inertgas) ein strenges Argon-Gas-Abschirmkammerprotokoll (oder Schleppabschirmungen). Das Schweißbad, die Wärmeeinflusszone (HAZ) und die Rückseite der Verbindung müssen vollständig durch einen kontinuierlichen Strom von 99,99 % hochreinem Argongas isoliert werden, bis das Metall unter 400 °C abgekühlt ist. Wenn die Gasabschirmung versagt, erleidet das Titan eine schnelle atmosphärische Kontamination und wird blau oder weiß, was auf eine starke Oxidation und eine hohe Ausschussrate hinweist. Die Verwaltung dieser speziellen Abschirmung erfordert eine sorgfältige Kalibrierung der Durchflussrate und langsamere Fertigungszyklen, was sowohl die Arbeitsstunden als auch den Materialverbrauch pro OEM-Charge direkt in die Höhe treibt. Darüber hinaus müssen unsere Techniker eine konstante Fahrgeschwindigkeit und präzise Brennerwinkel einhalten, um Mikrorisse entlang der Ofenverbindungen zu verhindern. Dieses handwerkliche Niveau erfordert zertifizierte B2B-Schweißer mit langjähriger Erfahrung in der Metallurgie, was den Arbeitsaufwand in der Fabrik erhöht, aber sicherstellt, dass Ihre Private-Label-Öfen bei extremen Winterbedingungen niemals platzen oder giftiger Rauch austritt.
4.2 Punktschweißen vs. WIG-Schweißen für Edelstahlöfen
5: Analyse der thermischen Verformung bei hohen Temperaturen
5.1 Hitzebeständigkeit und strukturelle Membranierung von Titan
Aus metallurgischer Sicht weisen kommerzielles Reintitan (CP) der Grade 1 und 2 ein außergewöhnliches Verhältnis von Festigkeit zu Gewicht und eine hervorragende thermische Stabilität bei extremen Temperaturen von bis zu 600 °C (1112 °F) auf. Im Gegensatz zu Legierungen auf Eisenbasis hat Titan einen bemerkenswert niedrigen Wärmeausdehnungskoeffizienten ($8,6 \times 10^{-6}/K$). Dies gewährleistet eine minimale Strukturverformung bei schnellen Temperaturwechseln und verringert das Risiko von Verformungen nach der Produktion drastisch – ein großes Problem für Handelsmarken im Freien.
Während der ersten Verbrennungszyklen durchläuft Titan in Fabrikqualität einen natürlichen anodischen Oxidationsprozess, der als strukturelle Membranierung bekannt ist. Mit steigender Oberflächentemperatur bildet sich eine kontrollierte Passivierungsschicht aus Titandioxid ($TiO_2$). Diese metallurgische Reaktion erzeugt eine unverwechselbare, ästhetisch hochwertige blau-violette Patina (oft als „thermisches Bläuen“ bezeichnet). Diese Schicht beeinträchtigt weder die Zugfestigkeit noch die Materialintegrität; Stattdessen wirkt es als dauerhafte Korrosionsschutzbarriere gegen Feuchtigkeit und Aschesäure. Für B2B-Käufer bedeutet dies, dass es keine Kundenbeschwerden wegen Rost oder strukturellem Versagen gibt, was Ihre Garantieanspruchsraten erheblich senkt und die Premium-Marktpositionierung Ihrer Marke stärkt.
Um diese optimale thermische Leistung zu gewährleisten, führt unser Werk während der Stanzphase ein präzisionsgefertigtes Spannungsarmglühen durch. Durch die Vorbehandlung der Blechprofile beseitigen wir innere Eigenspannungen, die durch mechanische Kaltumformung entstehen. Dieser spezielle Fertigungseingriff verhindert, dass sich der Ofenkörper verbiegt oder örtlich verbiegt, wenn er ungleichmäßigen lokalen Hitzezonen durch brüllendes Brennholz ausgesetzt wird. Während herkömmliche Edelstahlöfen bei längeren Hitzezyklen unter fortschreitender mikroskopischer kristalliner Zersetzung leiden, behalten unsere Modelle aus reinem Titan ihre strukturelle Elastizität bei.
Darüber hinaus führt unsere Konstruktionsabteilung regelmäßig strenge zerstörende thermische Simulationstests an der Montagelinie durch. Wir setzen die Titanpaneele kontinuierlichen Hitzespitzen von 700 °C aus, gefolgt von einer schnellen Abkühlung, um sicherzustellen, dass die ineinandergreifenden Wandpaneele und Schiebetürschienen perfekt ausgerichtet bleiben, ohne zu verklemmen. Durch die Beschaffung unserer werkszertifizierten Titanausrüstung können Großhändler ihren Einzelhändlern vertrauensvoll eine unzerstörbare, verzugsfreie Produktlinie garantieren, die so konstruiert ist, dass sie jahrelang extremen Winterbedingungen standhält.
5.2 Verstärkungsrippendesign für Edelstahlöfen
Während Titan auf seinen molekularen Eigenschaften beruht, um Hitze zu widerstehen, erfordern Zeltöfen aus Edelstahl eine durchdachte Strukturtechnik, um Umgebungen mit hohen Temperaturen standhalten zu können. Aufgrund eines höheren Wärmeausdehnungskoeffizienten ($16,0 \times 10^{-6}/K$ für Edelstahl 304) dehnen sich rohe Stahlbleche schnell aus, wenn sie direktem Holzfeuer ausgesetzt werden. Ohne entsprechende Verstärkung verziehen sich die flachen Platten eines Ofenkorpus unweigerlich, knicken ein oder biegen sich nach innen, was dazu führt, dass die Ofentüren klemmen und die ineinandergreifenden Nähte aufplatzen.
Um diese physische Einschränkung vollständig zu beseitigen, integriert unsere Produktionsanlage hochbelastbare, präzisionsgestanzte Verstärkungsrippen direkt in die Ober-, Unter- und Seitenwände jedes Edelstahlofens. Diese strategisch platzierten dreidimensionalen Grate brechen die flache Oberflächenspannung des Metallblechs auf und erzeugen interne Strukturmatrizen, die intensive thermische Spannungen absorbieren und gleichmäßig über die gesamte Oberfläche verteilen. Durch diese physikalische Technik kann ein dünneres, leichteres Stahlblech die gleiche strukturelle Steifigkeit erreichen wie ein viel dickeres, schwereres einfaches Metallblech.
Darüber hinaus bieten unsere OEM-Anpassungsdienste verschiedene Rippenmuster – etwa X-förmige Querstreben oder parallele lineare Rillen –, die auf die ästhetischen und funktionalen Anforderungen Ihrer Marke zugeschnitten sind. Kritische Hochbeanspruchungszonen wie die Kamingrundplatte und die inneren Roststützen verstärken wir zusätzlich mit doppellagigen Stahlwinkeln und hochbelastbaren Punktschweißungen. Für globale B2B-Käufer und kommerzielle Großhändler bedeutet der Import unserer Edelstahl-Kochöfen mit technischen Rippen, Ihren Einzelhändlern ein äußerst stabiles Produkt in kommerzieller Qualität zu bieten, das klassische Hochleistungsleistung ohne die hohen Kosten von Titan bietet.
6. Gebühren für kundenspezifische Werkzeuge und Formen für OEM -Bestellungen
6.1 Entwicklungszeitplan für neue Zeltofen-Prototypen
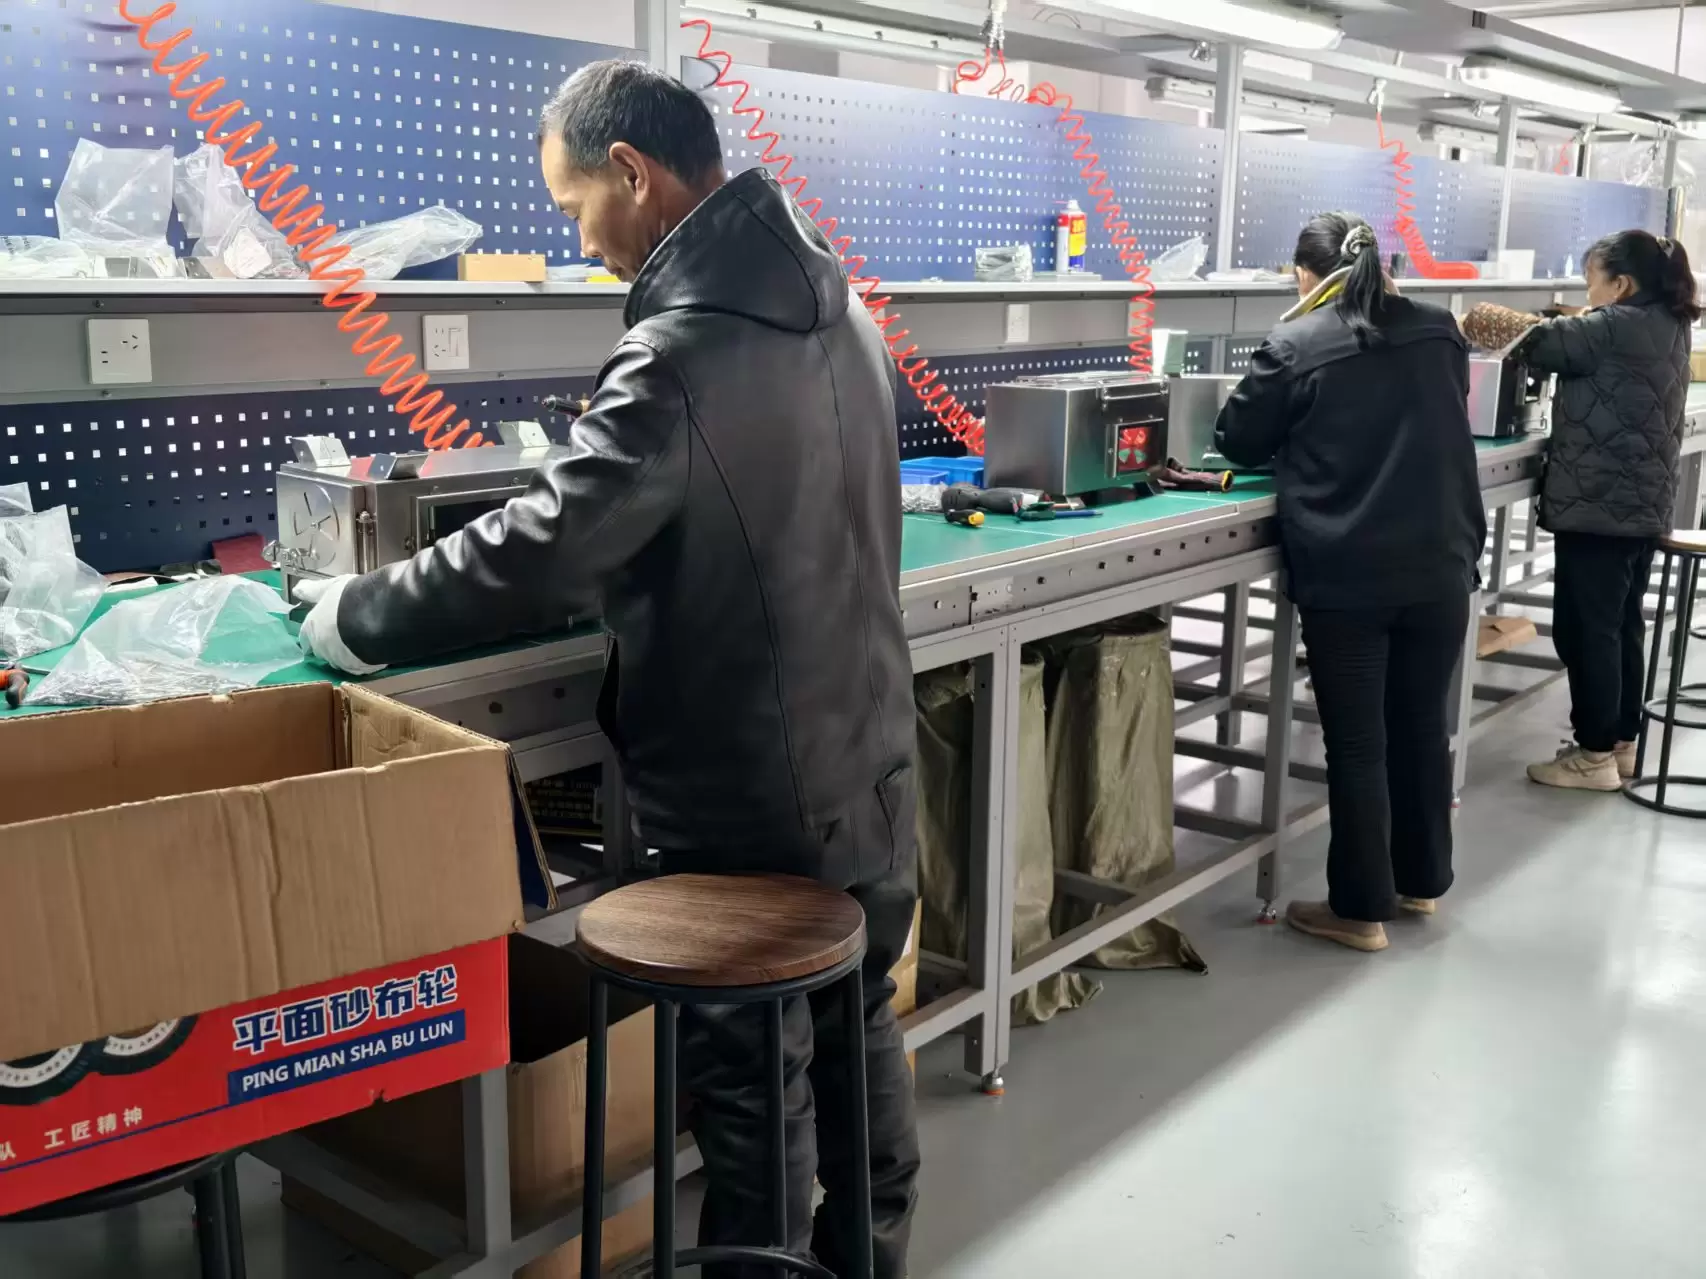
Bei der Einführung eines Zeltofens unter Eigenmarken ist es für die saisonale Marktplanung von entscheidender Bedeutung, den technischen Zeitplan vom ersten Entwurf bis zum endgültigen produktionsreifen Prototyp zu verstehen. Bei Standard-Edelstahlmodellen dauert die Rapid-Prototyping-Phase in der Regel zwei bis drei Wochen, da das Material sehr formbar und mit den standardmäßigen werkseitigen Laserschneid- und CNC-Faltparametern kompatibel ist. Die Entwicklung eines maßgeschneiderten Zeltofens aus Titan erfordert jedoch ein längeres Entwicklungsfenster von vier bis sechs Wochen.
Dieser verlängerte Zeitrahmen ist auf die Notwendigkeit mehrstufiger Rückfederungsberechnungen und spezieller Testwerkzeuge zurückzuführen. Unsere Konstruktionsabteilung beginnt mit der 3D-CAD-Modellierung und der Finite-Elemente-Analyse (FEA), um zu simulieren, wie sich das Metall unter Belastung verhält. Sobald das digitale Design optimiert ist, erstellen wir einen Soft-Tooling-Prototyp, um die Toleranzen der Verriegelungsplatten und die Funktionsweise der Türverriegelungen zu überprüfen. Für weltweite B2B-Käufer, die den Ansturm des Winterschlussverkaufs nutzen möchten, empfehlen wir, die OEM-Designphase mindestens sechs Monate vor dem geplanten Versanddatum zu starten, um diese technischen Anpassungen zu berücksichtigen und eine reibungslose Produkteinführung sicherzustellen.
6.2 Matrizenverschleiß und Wartungskosten beim Titanstanzen
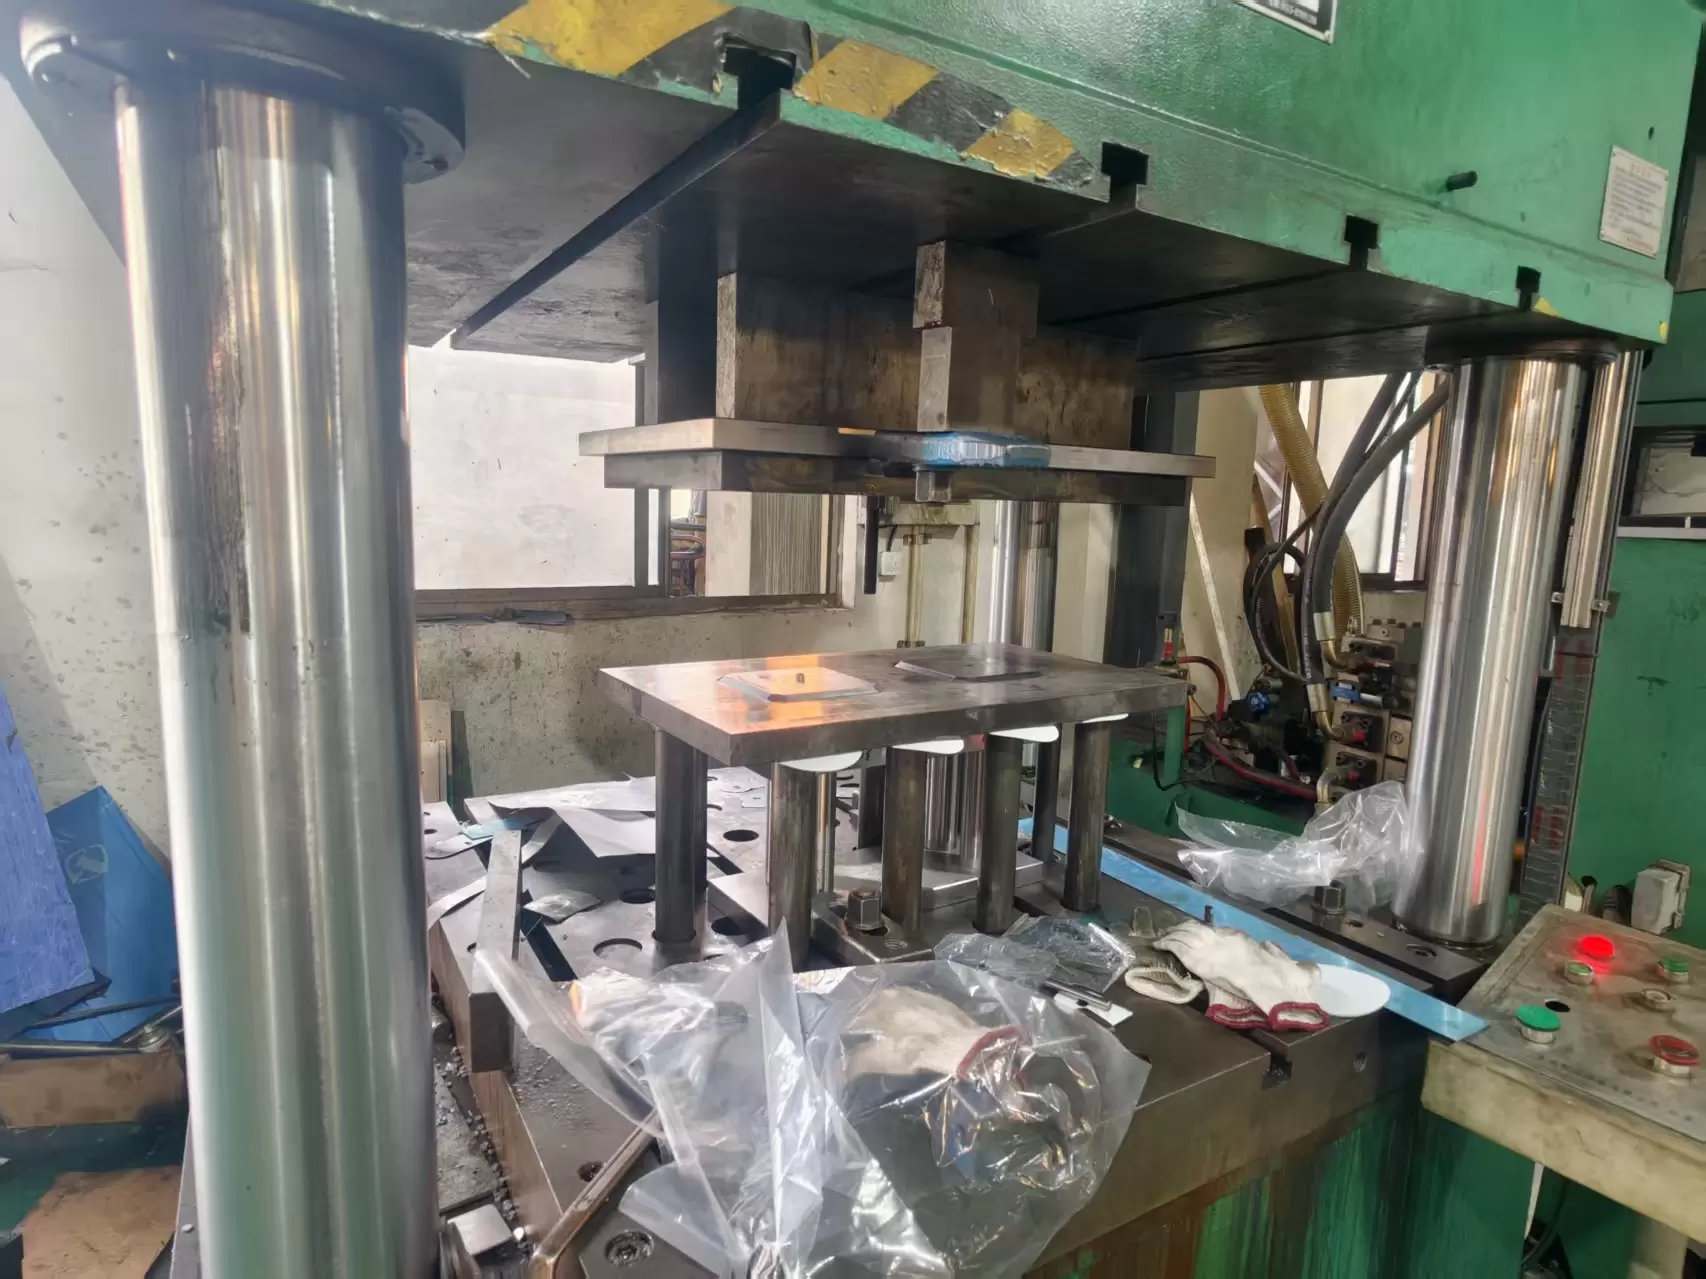
Für Großhändler und Markeninhaber, die in kundenspezifische Werkzeuge investieren, ist die Analyse des langfristigen Werkzeugverschleißes und der Wartungskosten für eine genaue Budgetierung des Produktlebenszyklus von entscheidender Bedeutung. Die hohe Streckgrenze und die starken Kaltverfestigungseigenschaften von Titan stellen im Vergleich zu Kohlenstoff- oder Edelstahl eine enorme Belastung für die Stanzwerkzeuge dar. Während des Stanzvorgangs zeigt Titan eine aggressive Neigung zum Abrieb, wobei das Metall unter hohem Druck physikalisch an den Matrizenoberflächen haftet. Diese beschleunigte Reibung führt zu schnellen Mikrorissen, Absplitterungen und Maßabweichungen bei Standard-Werkzeugstahlgesenken.
Um dem entgegenzuwirken, verwendet unser Werk für unsere Stanzformen erstklassige Werkzeugstähle mit hohem Vanadiumgehalt (z. B. DC53 oder Hochgeschwindigkeits-Pulvermetallurgiestähle), die mit fortschrittlichen PVD-Beschichtungen aus Titanaluminiumnitrid (TiAlN) behandelt werden. Während diese Spezialwerkzeuge die anfänglichen Einrichtungskosten um etwa 35 % erhöhen, reduzieren sie den langfristigen Wartungsaufwand drastisch. Wir führen ein striktes vorbeugendes Wartungsprotokoll ein, das alle 5.000 Zyklen automatisches Aufsprühen von Schmiermittel und präzises Polieren der Form umfasst. Durch sorgfältiges Management der Werkzeugverschlechterung absorbieren wir die Betriebsrisiken des Titanstanzens, stellen konsistente Produkttoleranzen sicher und eliminieren unerwartete Kosten für den Austausch von Werkzeugen für unsere OEM-Partner.
7: Verpackungseffizienz und Gesamtversandkosten
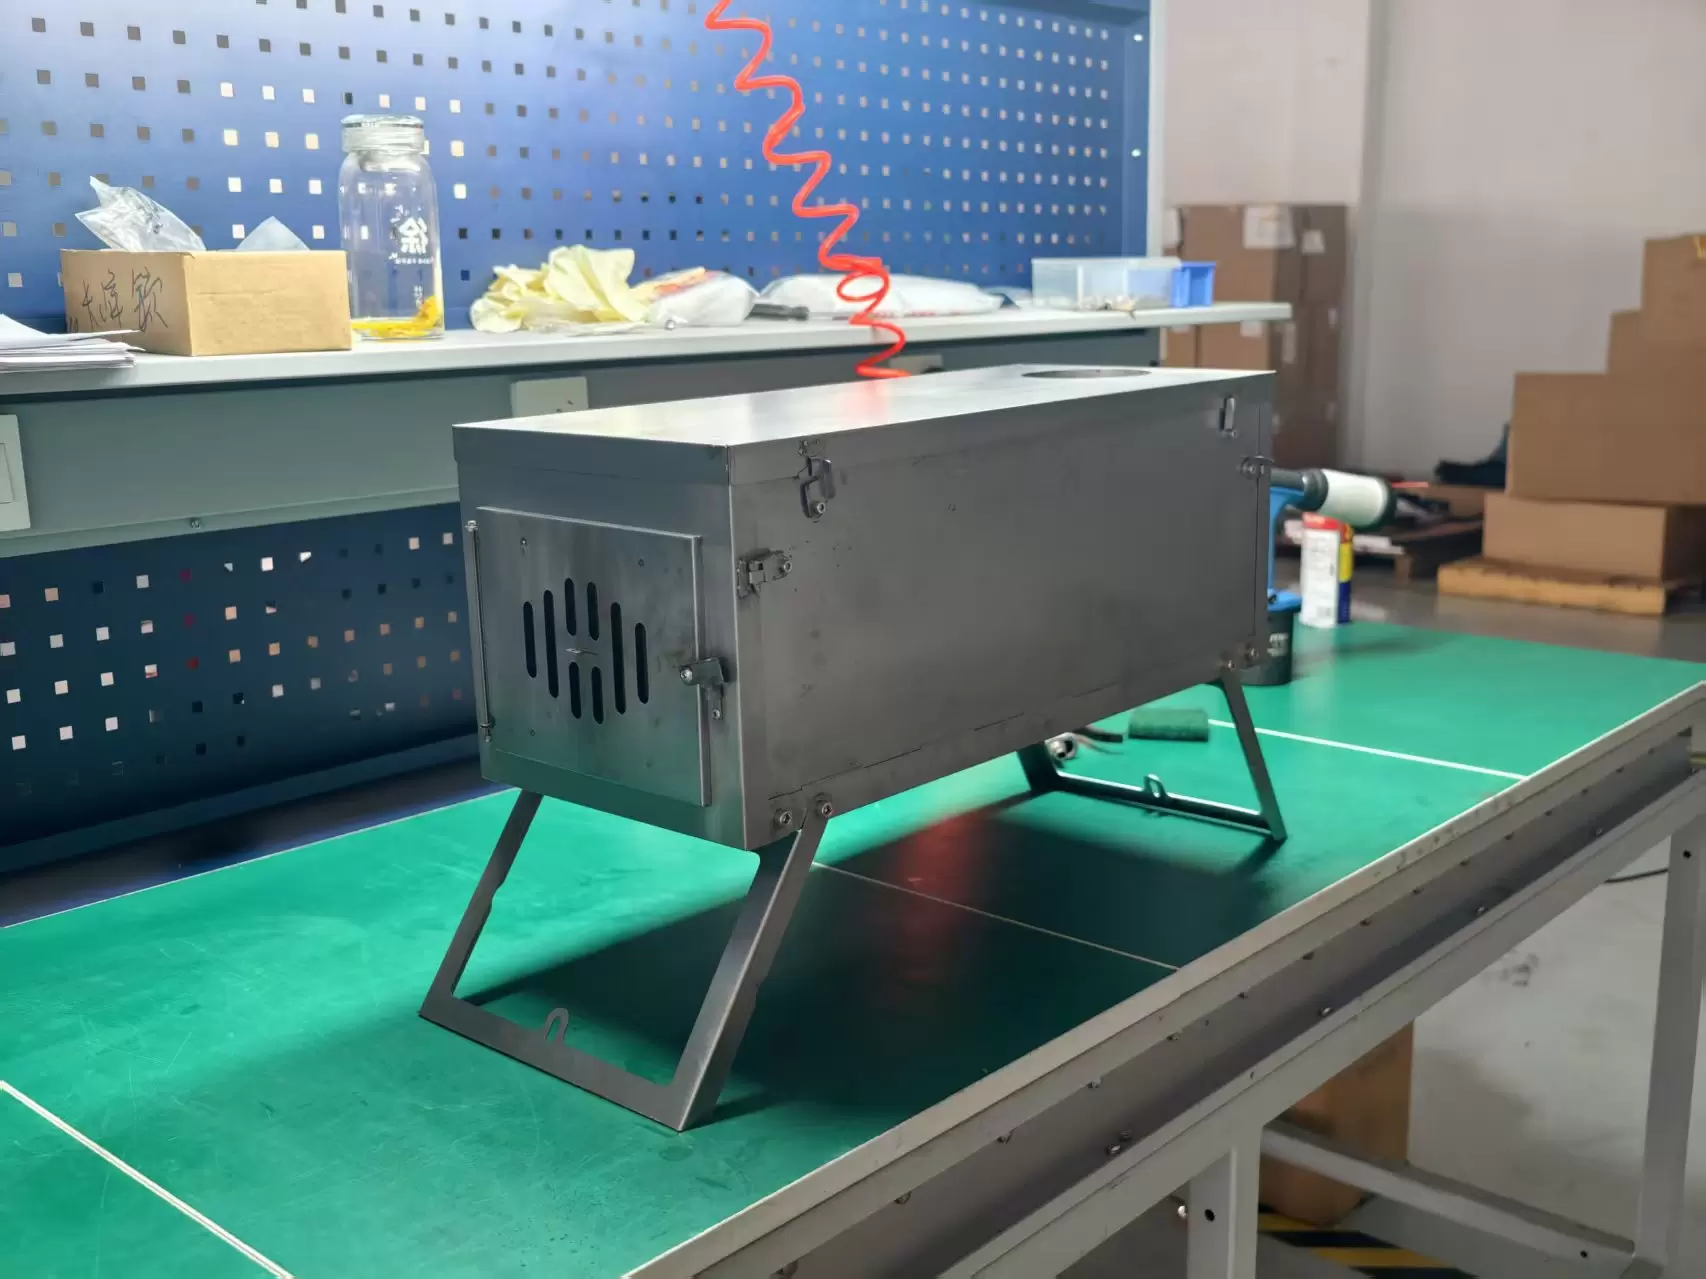
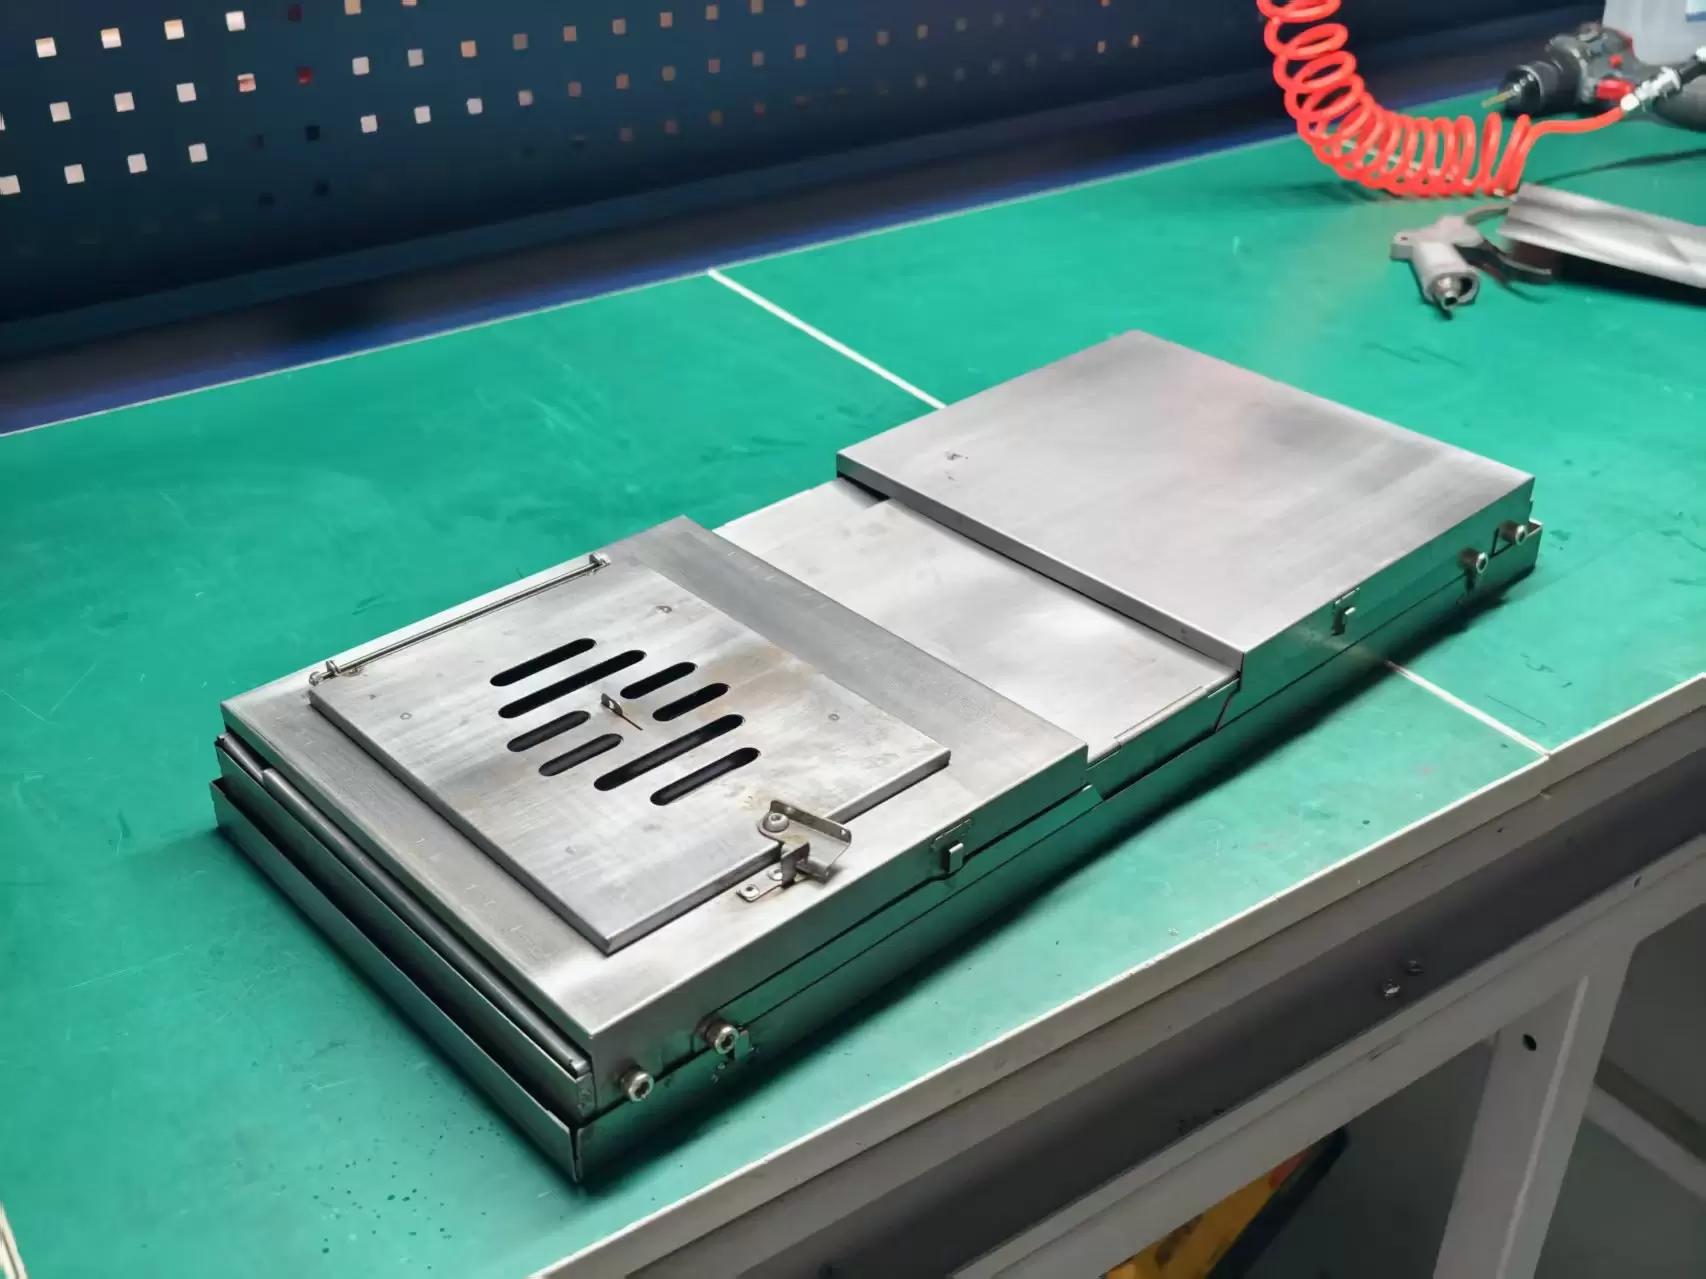
Bei der Optimierung internationaler Lieferketten bestimmt das Versandvolumen von Outdoor-Ausrüstung direkt die Rentabilität einer Marke. Die außergewöhnliche Elastizität und hohe Zugfestigkeit von Titan ermöglichen es unserem Ingenieurteam, vollständig zusammenklappbare, flach verpackte Zeltöfen zu entwickeln, ohne die strukturelle Integrität zu beeinträchtigen. Da sich Titanplatten völlig flach aneinander falten lassen, reduziert sich die Gesamtverpackungshöhe eines einzelnen gefalteten Titankochers auf knapp 4 Zentimeter.
Diese extreme Dimensionsoptimierung bringt einen enormen logistischen Vorteil für ausländische B2B-Käufer mit sich. In einem Standard-Hauptkarton können wir im Vergleich zu nur einem herkömmlichen starren Kocher bis zu sechs flach verpackte Titan-Einheiten verpacken. Für die Beschaffung in großem Maßstab bedeutet dies, dass ein standardmäßiger 40-Fuß-High-Cube-Container (40HQ) bis zu 3.500 Titanöfen aufnehmen kann. Durch die Maximierung der Containerraumnutzung und die Eliminierung verschwendeter „toter Luft“ können globale Großhändler ihre Seefrachtkosten pro Einheit um bis zu 45 % senken, was aggressive Einzelhandelspreise und überlegene Gewinnspannen in wettbewerbsintensiven Märkten ermöglicht.
7.2 Einschränkungen für halbmontierte Edelstahlverpackungen
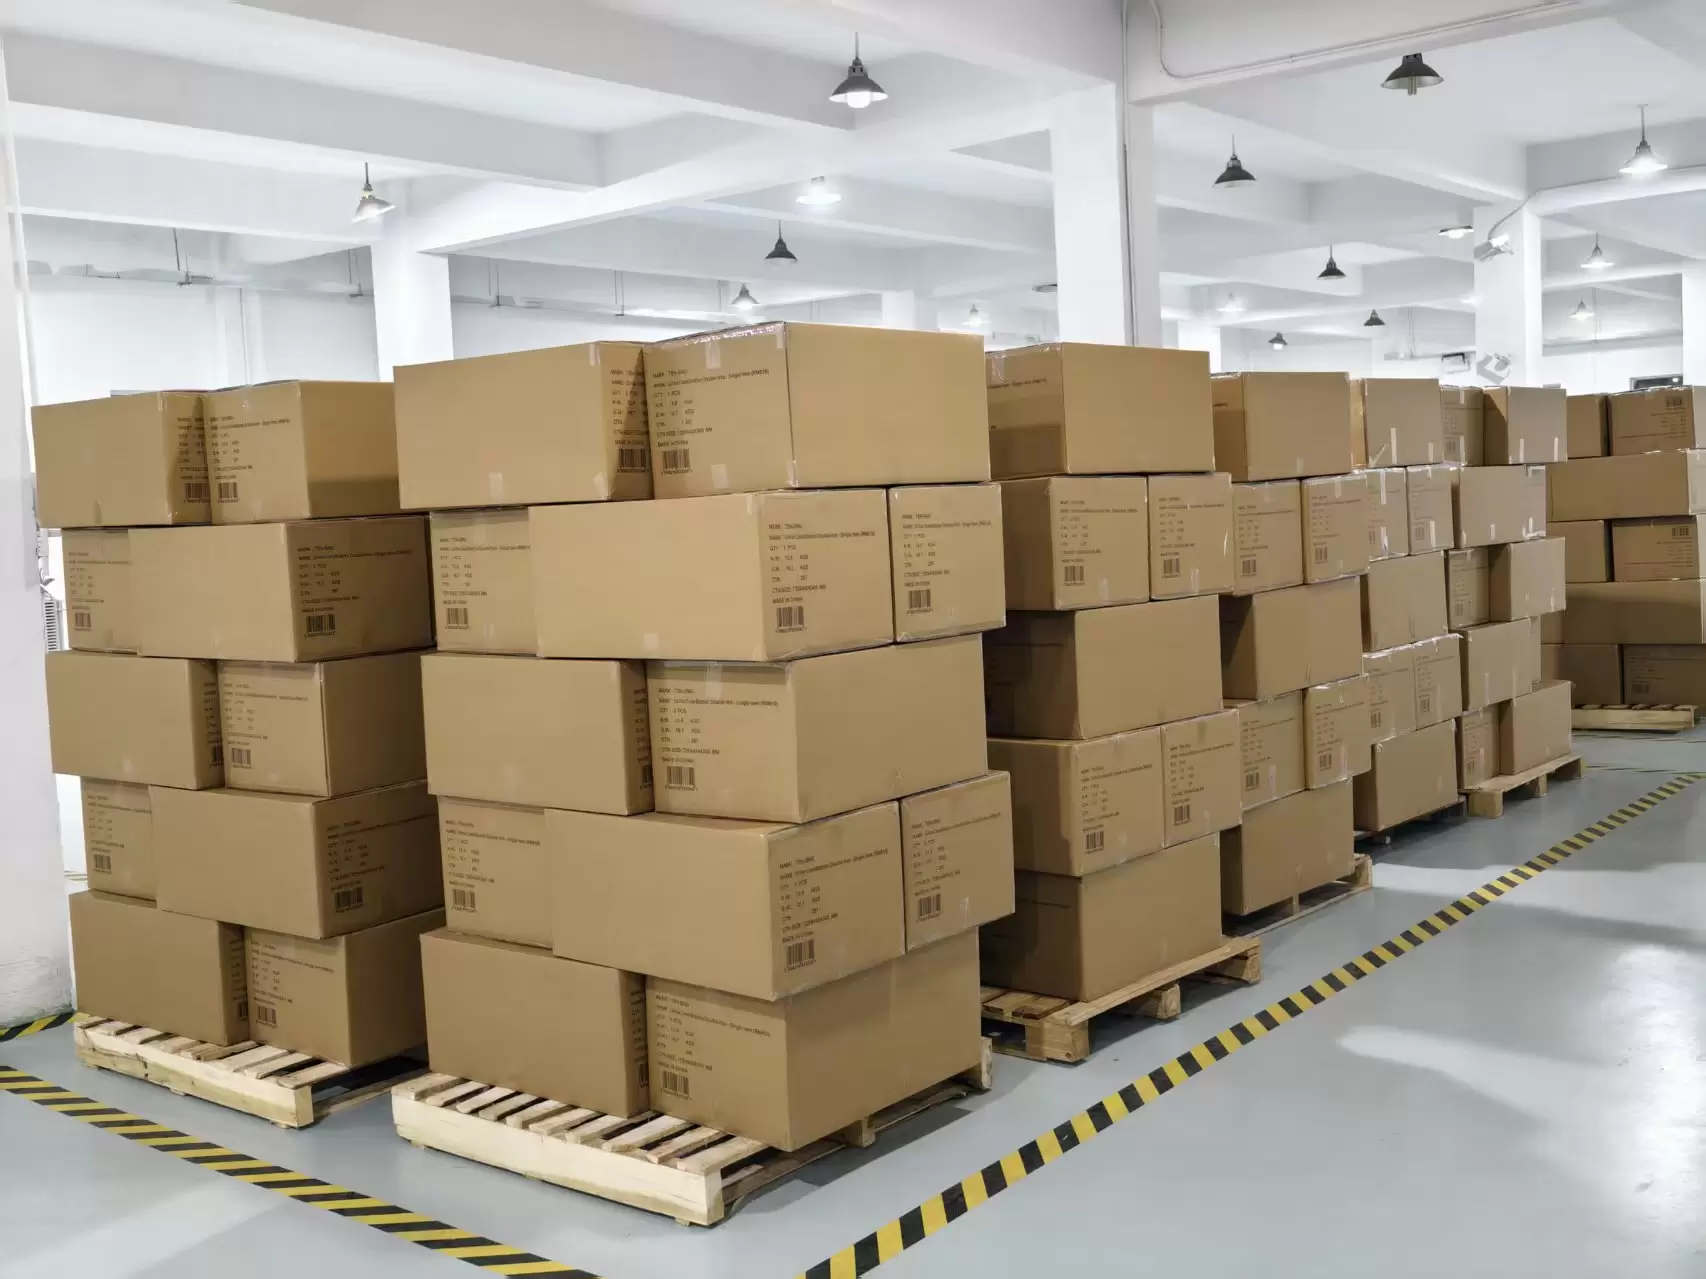
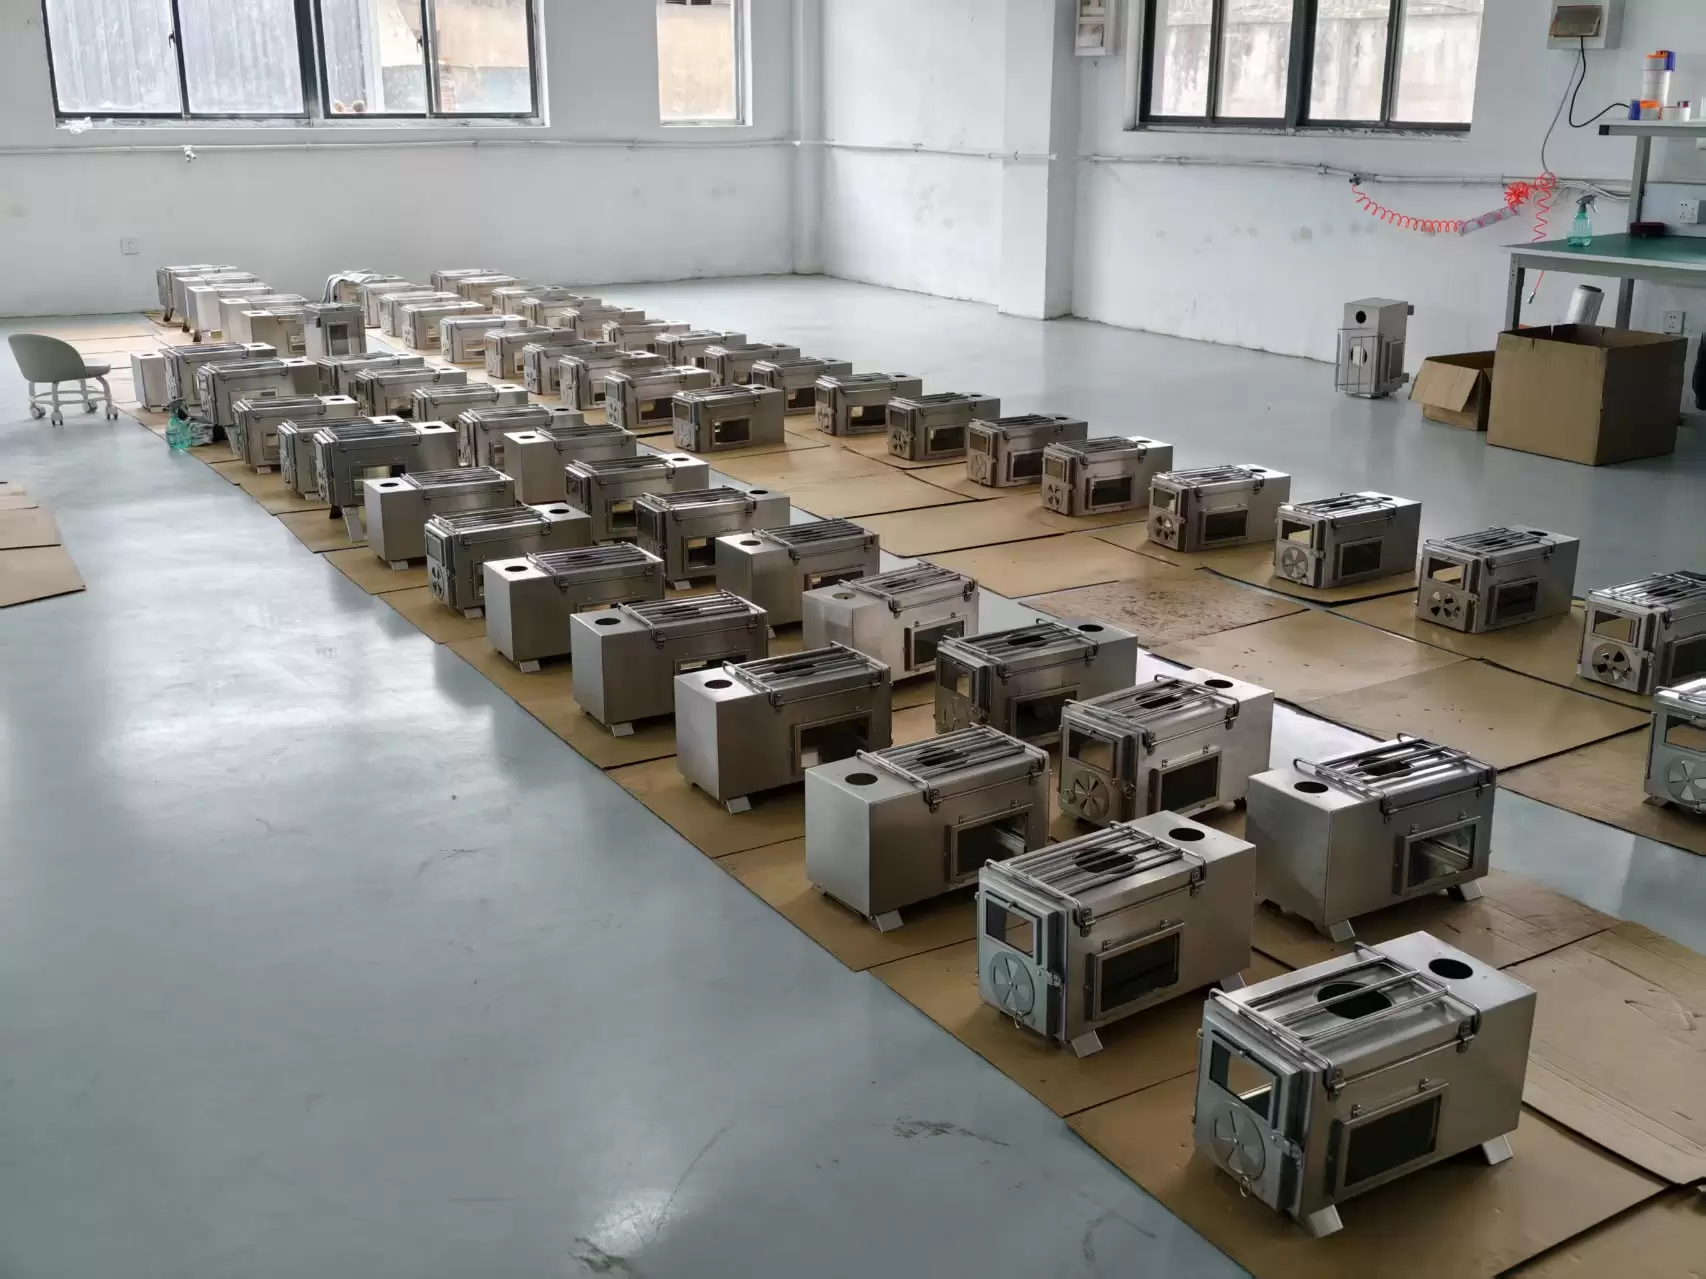
In contrast to collapsible titanium designs, stainless steel tent stoves are typically manufactured as rigid, semi-assembled structures. Due to the heavier gauge of the material and the permanent spot-welding required for the internal reinforcement ribs, these stoves cannot be broken down into flat panels. Consequently, a single stainless steel stove takes up a fixed three-dimensional cube in transit, meaning procurement managers are essentially paying to ship the empty air trapped inside the combustion chamber.
To mitigate these severe volumetric constraints and prevent costly freight damage, our logistics department utilizes specialized palletization and heavy-duty dunnage. Every semi-assembled stainless steel stove is encased in a customized, double-wall corrugated box lined with high-density polyethylene (HDPE) foam corners to absorb transit shocks. We then secure these cartons onto standardized fumigated wooden pallets (ISPM 15 certified), wrapping them tightly in multi-layer stretch film to guarantee stability during sea freight. While a 40HQ container can only hold roughly 1,200 of these rigid units, our standardized pallet configuration ensures rapid forklift cross-docking at your distribution center, minimizing warehousing labor costs and protecting your bulk investment from port to warehouse.
8. Common Quality Defects and How Our Factory Avoids Them
8.1: Preventing Air Leaks in Stove Chimney Connections
In the wood-burning tent stove industry, improper chimney sealing is one of the most frequent causes of product returns and negative user reviews. Because flue gases contain dangerous carbon monoxide, preventing air leaks at the chimney-to-stove connection is a critical safety requirement for global brand owners. During operation, the intense thermal draft creates high pressure at the base of the chimney, forcing smoke through any microscopic gaps between the interlocking pipe segments if the tolerances are poorly engineered.
To completely eliminate this risk, our manufacturing facility utilizes high-precision CNC laser-cutting and automated tube-rolling machinery to achieve a tight, interlocking friction-fit tolerance of less than 0.05 millimeters. For our heavy-duty stainless steel models, we integrate a deep, tapered male-to-female swage connection design that utilizes the metal’s natural thermal expansion to tighten the seal as the stove heats up. For our ultralight titanium models, we provide custom-engineered, interlocking pipe rings and titanium foil roll chimneys that lock securely into a precision-machined collar base. This advanced engineering ensures a smoke-free connection, guaranteeing absolute safety for end-users and zero quality-related complaints for your wholesale business.
8.2 Avoiding High-Temp Glass Window Cracking
Zerbrochenes Türglas ist ein kostspieliger Qualitätsmangel, der den Ruf einer Outdoor-Marke erheblich schädigen und zu teuren internationalen Garantieansprüchen führen kann. Herkömmliches gehärtetes Glas kann dem extremen, ungleichmäßigen Temperaturschock nicht standhalten, der auftritt, wenn ein loderndes Holzfeuer direkt an das Innenfenster brennt, während eiskalte Winterluft nach außen strömt. Darüber hinaus führt die mechanische Beanspruchung durch zu fest angezogene Metallhalteklammern häufig zu lokalen Spannungskonzentrationen, die bei schnellen Temperaturschwankungen zu spontanen Rissen führen.
Um unsere B2B-Kunden vor diesen Verbindlichkeiten zu schützen, bezieht unsere Fabrik ausschließlich hochwertiges mikrokristallines Keramikglas in kommerzieller Qualität (wie Schott Robax) mit einem Wärmeausdehnungskoeffizienten nahe Null. Dieses Spezialglas hält Dauerbetriebstemperaturen von bis zu 750 °C (1382 °F) problemlos stand und übersteht plötzliche Temperaturschocks, wie zum Beispiel kalte Wasserspritzer, ohne zu brechen. Darüber hinaus verwenden unsere Montagelinien speziell geformte Hochtemperatur-Graphitdichtungen, um die Glasscheiben im Türrahmen abzufedern. Diese flexiblen Puffer absorbieren die mechanische Ausdehnung des umgebenden Metallgehäuses und sorgen so dafür, dass das Fenster sicher und dennoch spannungsfrei bleibt, wodurch Transportschäden effektiv vermieden werden.
9.1 Prämienzuschläge: Warum Verbraucher mehr für Titan bezahlen
Aus Sicht des Einzelhandelsmarketings besetzen Titan-Zeltöfen eine hochprofitable Premium-Nische in der Outdoor-Branche. Verbraucher, insbesondere Hinterlandjäger, Durchwanderer und Winterbergsteiger, zahlen bereitwillig einen erheblichen Aufpreis für die einzigartigen Vorteile von Titan. Der Hauptgrund für diesen Premiumzuschlag ist das unübertroffene Verhältnis von Festigkeit zu Gewicht des Materials. Ein Titankocher kann das Gewicht des Basisrucksacks eines Rucksacktouristen im Vergleich zu herkömmlichen Stahlmodellen um mehrere Kilogramm reduzieren.
Darüber hinaus ist die natürliche ästhetische Umwandlung von Titan bei starker Hitze – die Entstehung einer satten, schillernden blau-violetten Patina – bei Outdoor- Enthusiasten ein sichtbares Zeichen für Qualität und Status . Diese starke Verbrauchernachfrage ermöglicht es Einzelhandelsmarken, Premium-Preisstrategien umzusetzen und so außergewöhnlich hohe Bruttomargen pro verkaufter Einheit zu gewährleisten. Durch die Partnerschaft mit unserer Fabrik für kundenspezifische OEM- Titanproduktion können globale Händler ihre Produktlinien im oberen Marktsegment positionieren und so vom lukrativen, schnellen Wachstum des Luxus-Leichtcampingsegments profitieren.
9. Einzelhandels-UVP-Positionierung und Gewinnspannen für Marken
9.2. Hohe Volumina und stabile Margen für Edelstahl-Einzelhändler
Während Titan den High-End-Luxusmarkt erobert, bleiben Zeltöfen aus Edelstahl die unverzichtbare Produktlinie für die Erzielung konsistenter, hochvolumiger Umsätze. Der globale Massenmarkt – bestehend aus Autocampern, Familien-Glamping-Betreibern und traditionellen Bushcraft-Enthusiasten – legt Wert auf klassische Haltbarkeit, hohe Wärmespeicherung und erschwingliche Preise gegenüber extremer Gewichtsreduzierung. Edelstahlöfen erfüllen diese enorme Marktnachfrage perfekt und bieten ein zuverlässiges, kostengünstiges Produkt, das eine möglichst breite Verbraucherbasis anspricht.
Für B2B-Käufer, große Einzelhandelsketten und Großhändler bietet die Beschaffung unserer Edelstahlöfen den Vorteil niedriger Anschaffungskosten und stabiler, gut vorhersehbarer Fertigungsvorlaufzeiten. Da die Rohstoffkosten für Stahl stabil sind, können Beschaffungsmanager konsistente Großhandelspreise sicherstellen, was vorhersehbare, gesunde Einzelhandelsaufschläge ermöglicht. Durch die Aufrechterhaltung eines robusten Lagerbestands dieser stark nachgefragten und volumenstarken Einheiten können Outdoor-Einzelhändler das ganze Jahr über eine stabile Verkaufsgeschwindigkeit und zuverlässige Basisgewinnspannen gewährleisten, die ein nachhaltiges Geschäftswachstum unterstützen.
10: Beschaffungsempfehlung: Welches Material passt zu Ihrer Marke?
Bei der Entscheidung zwischen Titan- und Edelstahl-Zeltöfen für Ihre Outdoor-Marke hängt die Wahl von Ihrem Zielmarkt und Ihrer Markenpositionierung ab.
Wenn sich Ihr Unternehmen auf erstklassige, hochwertige Ausrüstung für Ultraleicht-Rucksacktouristen, Wildnisjäger und ernsthafte Wanderer konzentriert, ist Titan die richtige Wahl. Es ermöglicht Ihnen, ein ultraleichtes, langlebiges Produkt anzubieten, das einen hohen Verkaufspreis und hervorragende Gewinnspannen erzielt.
Wenn Ihre Marke hingegen auf den Massenmarkt, Familiencamper und Autocamping-Enthusiasten abzielt, ist Edelstahl die bessere Option. Es stellt eine äußerst kostengünstige Lösung mit ausgezeichneter Haltbarkeit und konstantem Verkaufsvolumen dar, wodurch es einfacher wird, preisbewusste Käufer anzusprechen.
Als Direktfabrik empfehlen wir Ihnen, die Hauptprobleme Ihrer Kunden zu analysieren, bevor Sie eine Großbestellung aufgeben. Wenn das Gewicht am wichtigsten ist, entscheiden Sie sich für Titan. Wenn Erschwinglichkeit und klassische Leistung im Vordergrund stehen, bleiben Sie bei Edelstahl .
Kontaktieren Sie noch heute unser Technikteam, um Muster für beide Materialien anzufordern und herauszufinden, welche Option am besten zu Ihren Markenzielen passt.


 en
 ja
 ko
 zh
 es
 ru
 fr
 ar
 pt
 tr
 nl
 it
 de


 ÄHNLICHES MAGAZIN


 Eine Nachricht hinterlassen